高能激光束将合金粉末与工件基体熔融结合,形成致密的冶金结合涂层。面向机械制造、石油化工、冶金矿山、汽车零部件与模具行业,提供磨损修复、腐蚀防护、尺寸超差修复与新件表面强化一站式服务 —— 让旧零件恢复性能,让新零件更耐久。
车间实拍 · 真设备真工件
以技术为基、以客户为中心,提供从需求沟通、方案设计、加工执行到售后支持的全流程服务。
全部图片来自真实加工现场:轴类、曲轴、辊类、内孔与异形曲面件的激光熔覆过程,点击可查看大图。
+
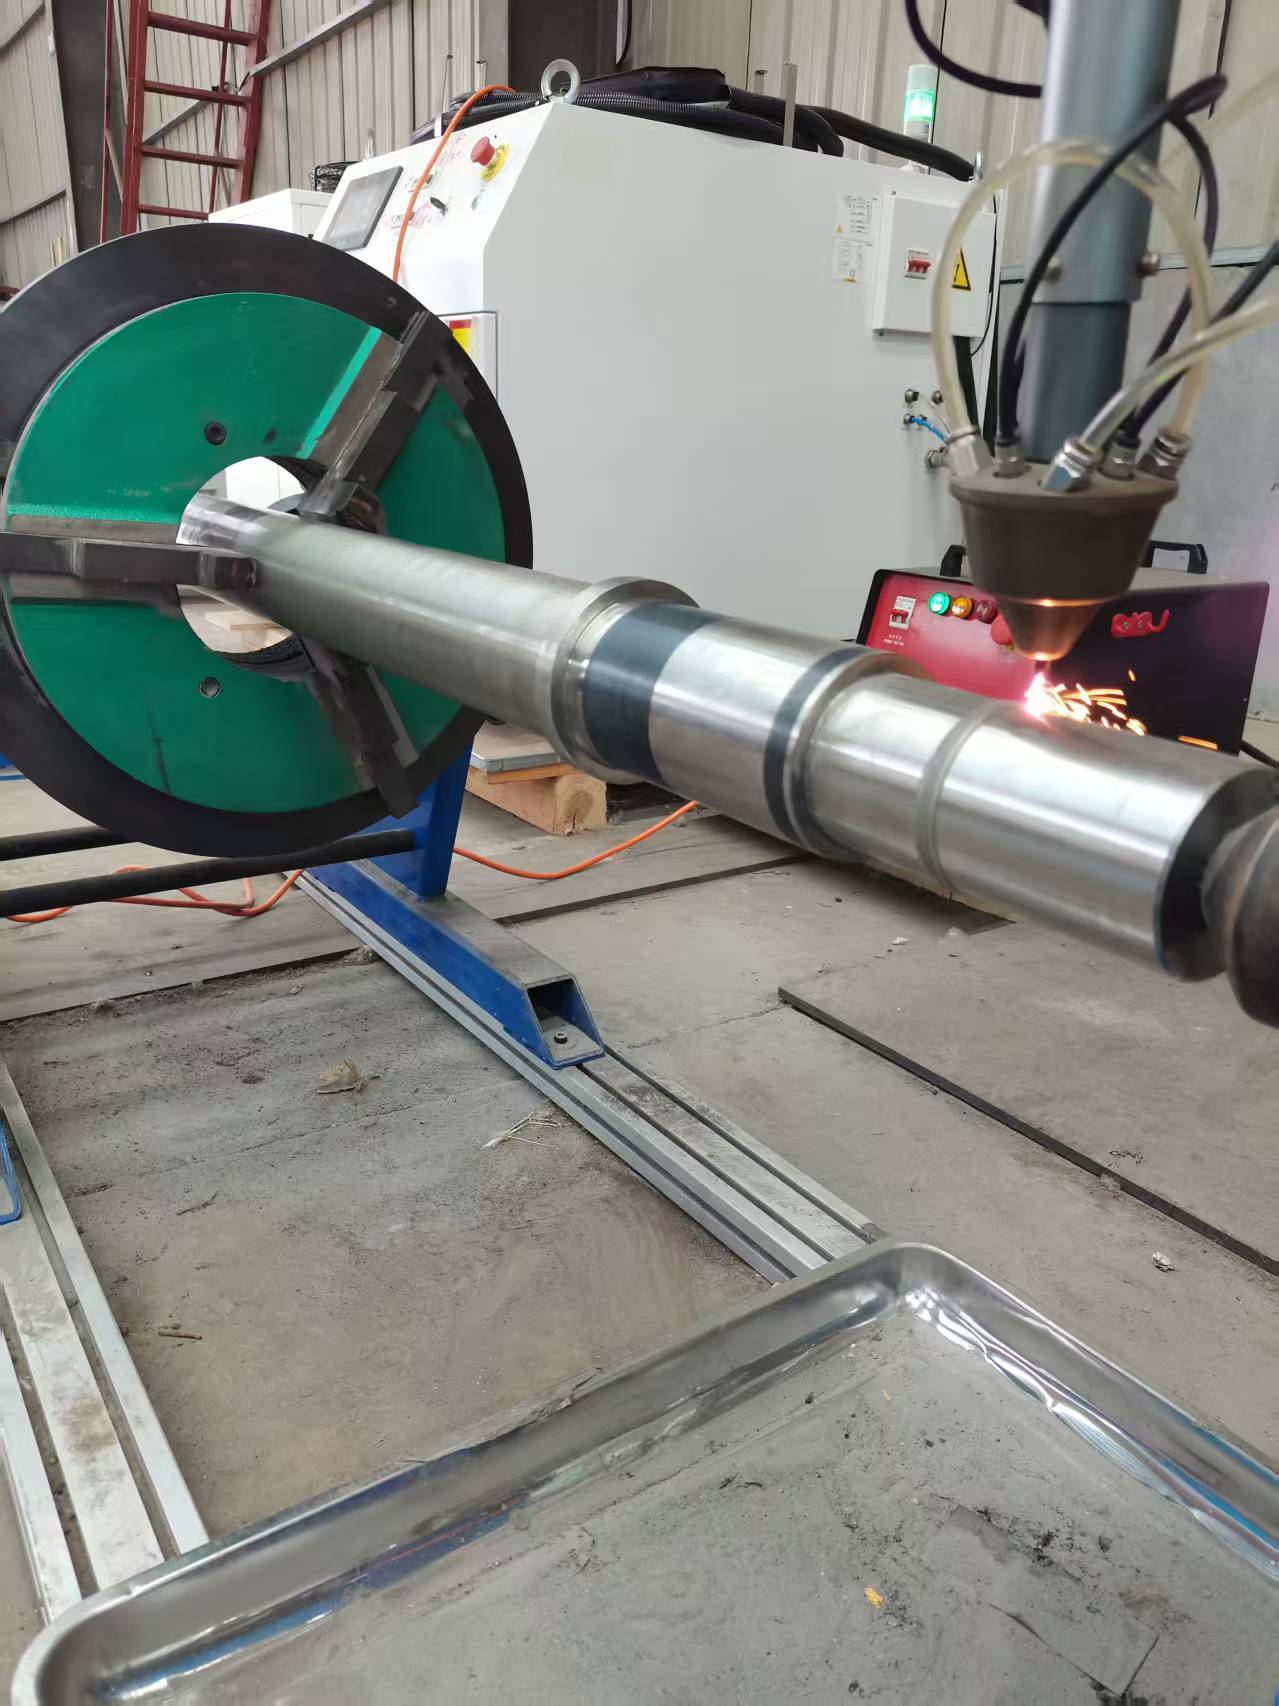
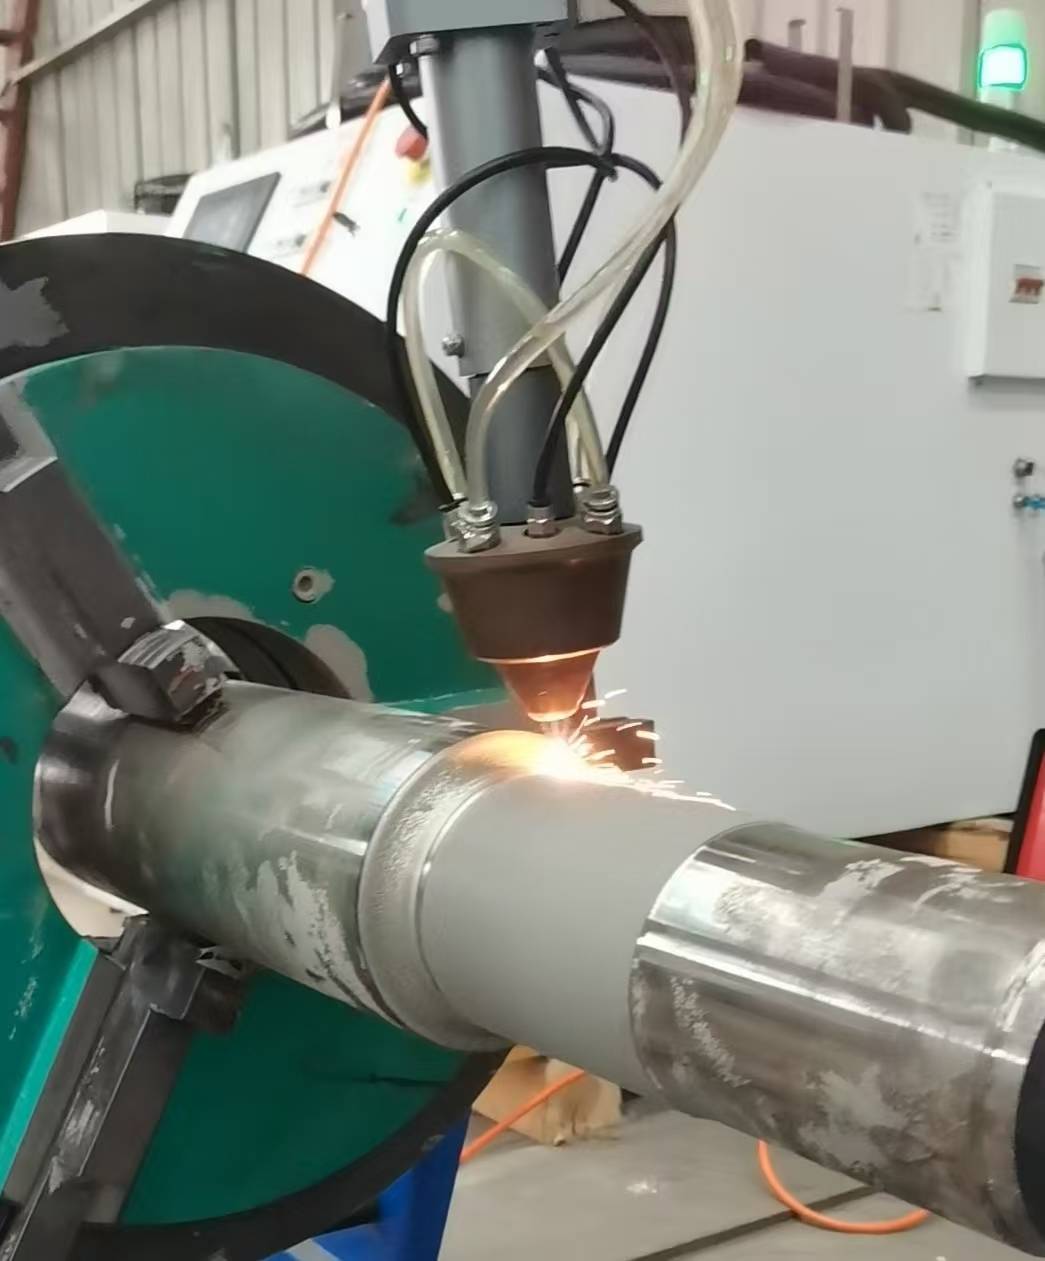
轴类件细长轴外圆激光熔覆长轴装夹回转,激光头同步送粉,外圆形成连续熔覆层
+
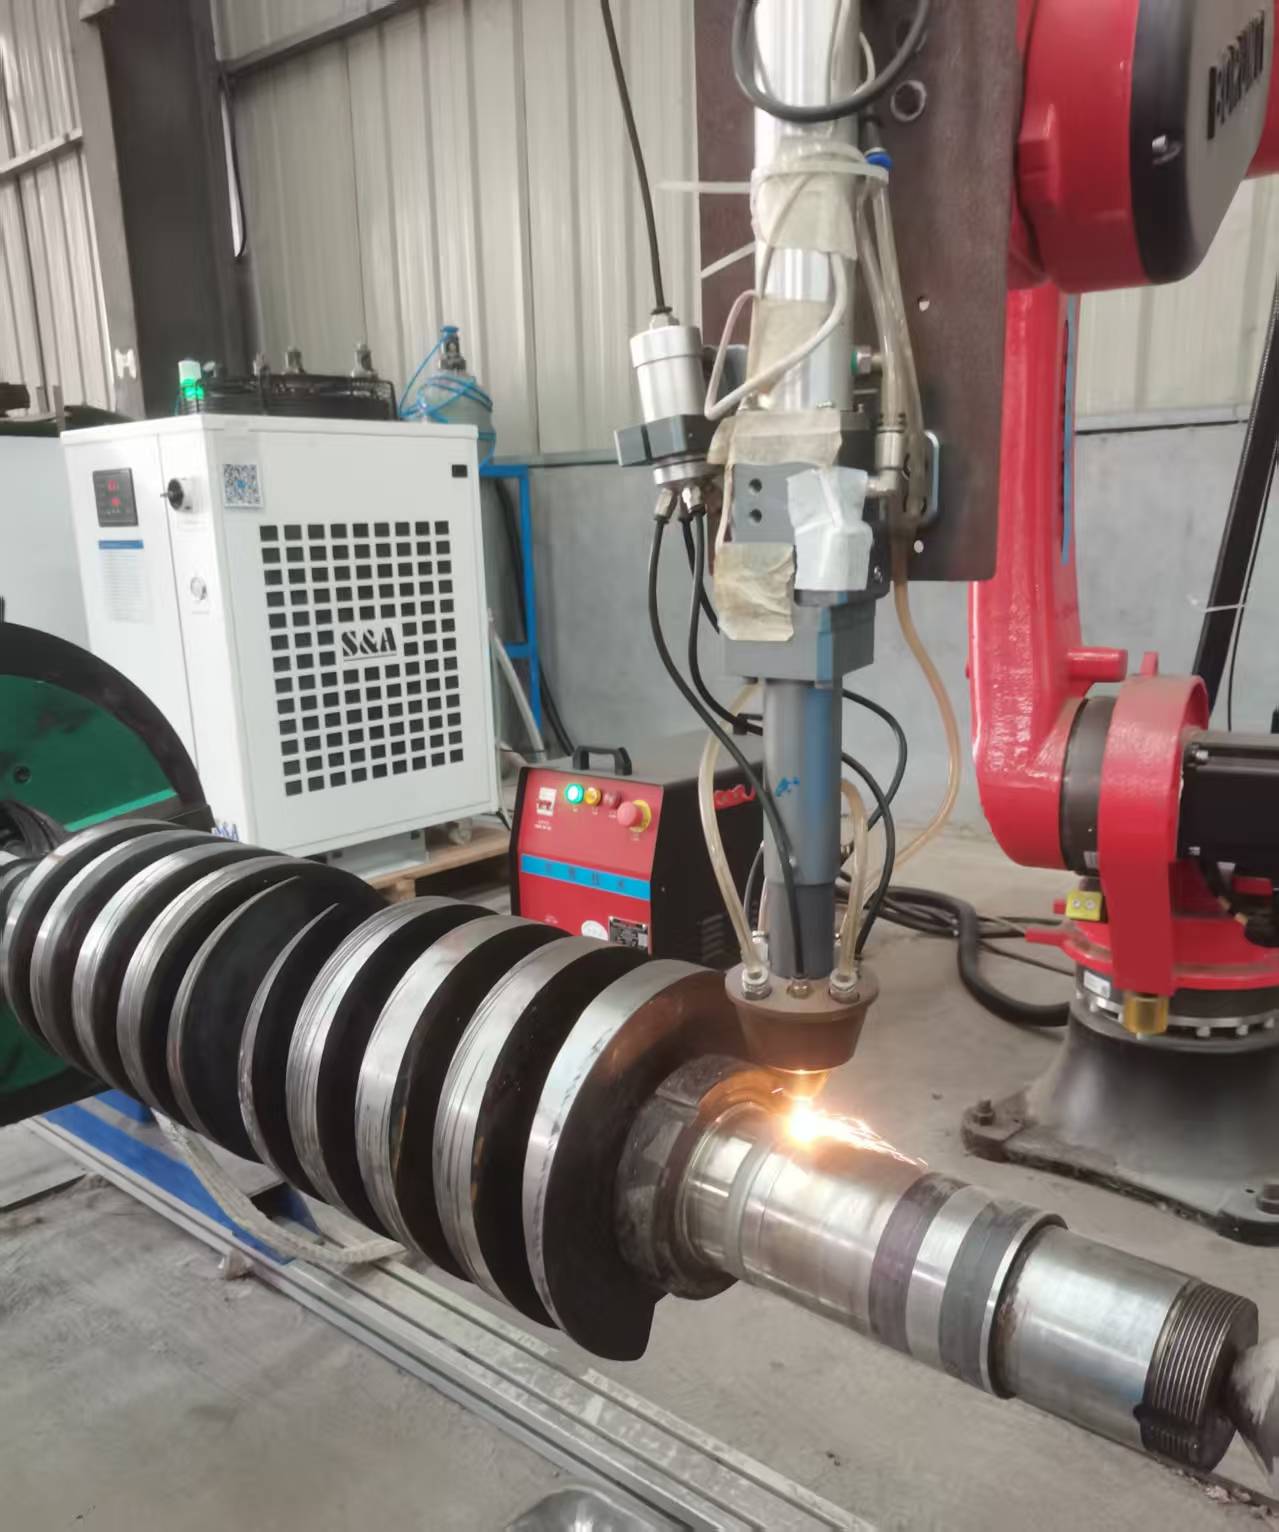
曲轴 / 多台阶轴曲轴轴颈局部熔覆修复机器人持熔覆头对多台阶轴颈分段加工,热输入集中可控
+
辊类 / 管件大直径辊件外圆宽幅熔覆大直径管辊件熔覆现场,搭接道次连续、熔池稳定
+
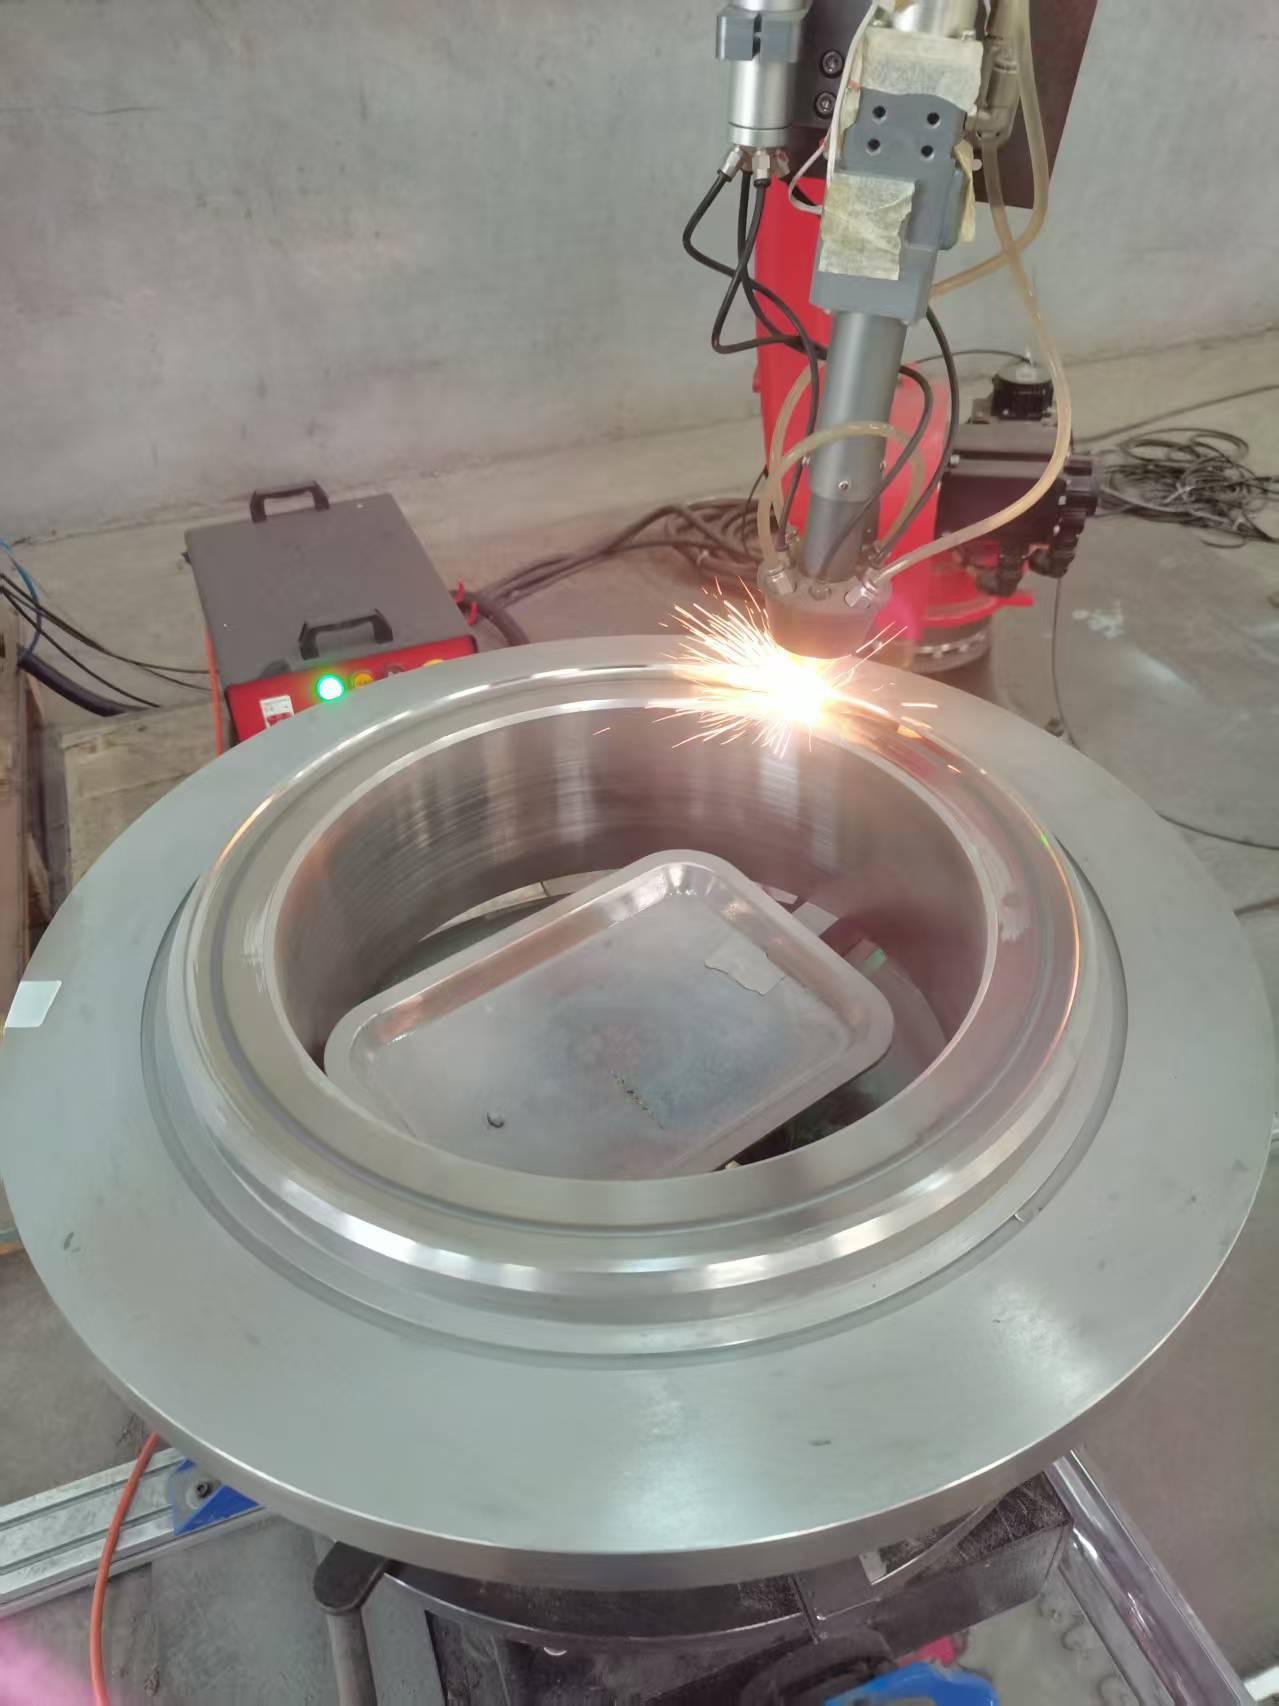
内孔 / 端面大型环件内孔与端面熔覆回转台上对内孔壁及端面过渡区进行内壁熔覆
+
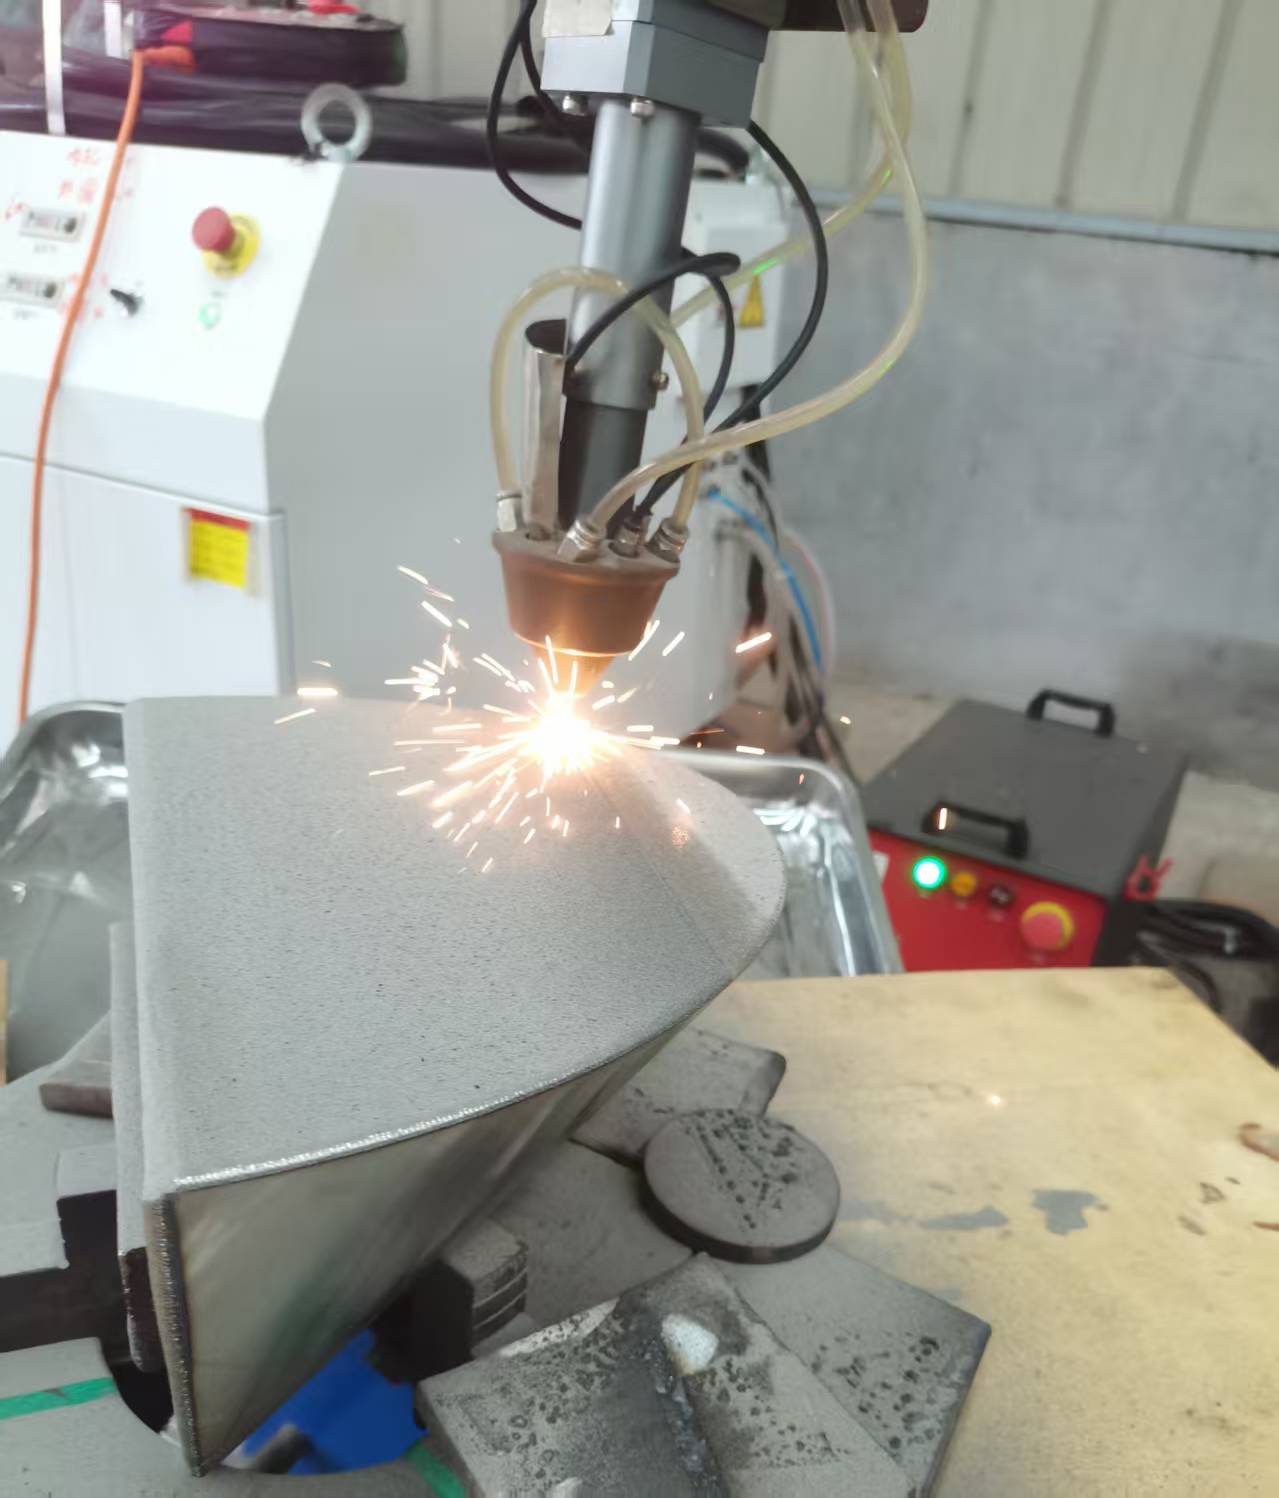
异形件异形曲面件随形激光熔覆复杂曲面与锥面结构件的多轴随形熔覆加工
+
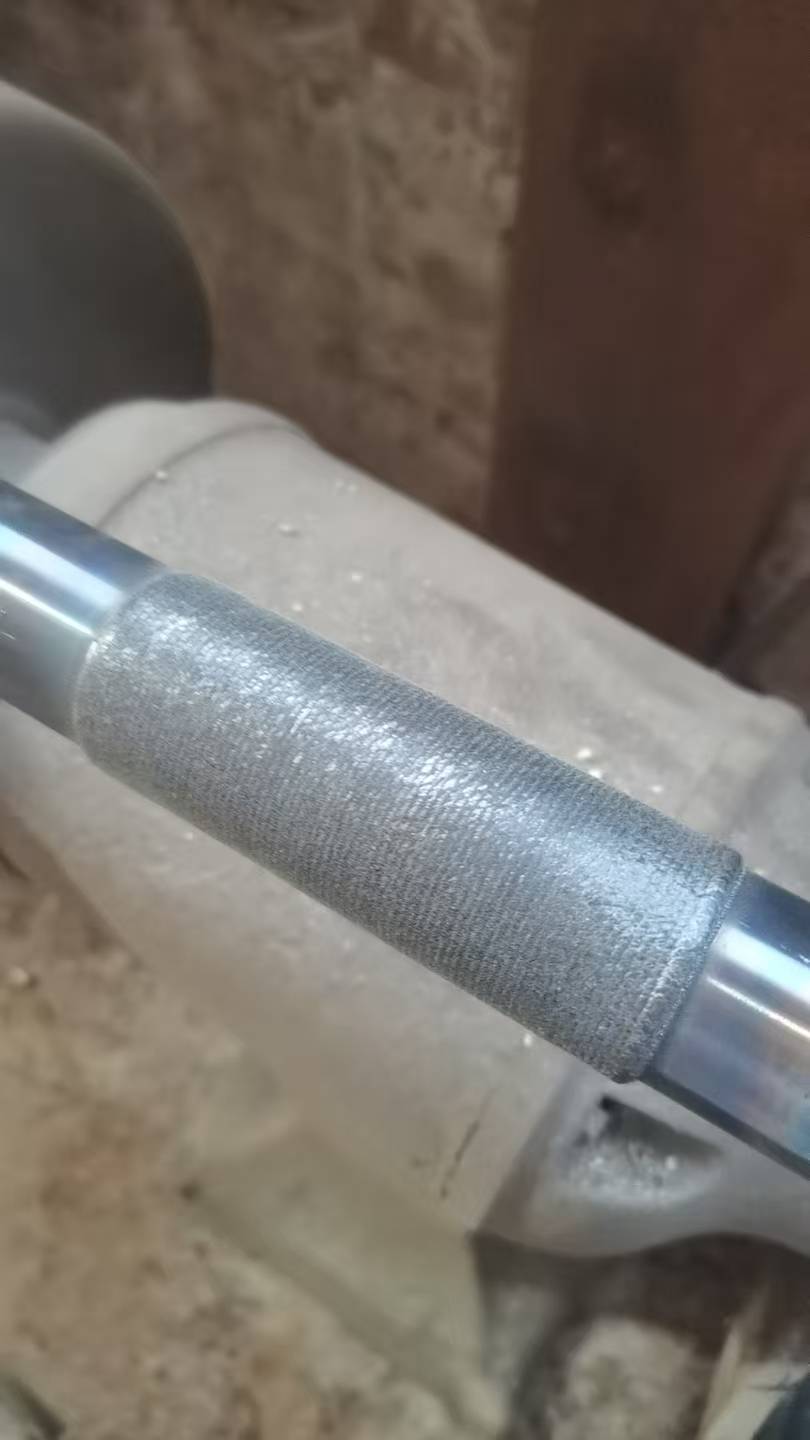
成品实拍轴类件熔覆层特写细密均匀的螺旋搭接道次,两端可见未熔覆的基材
+
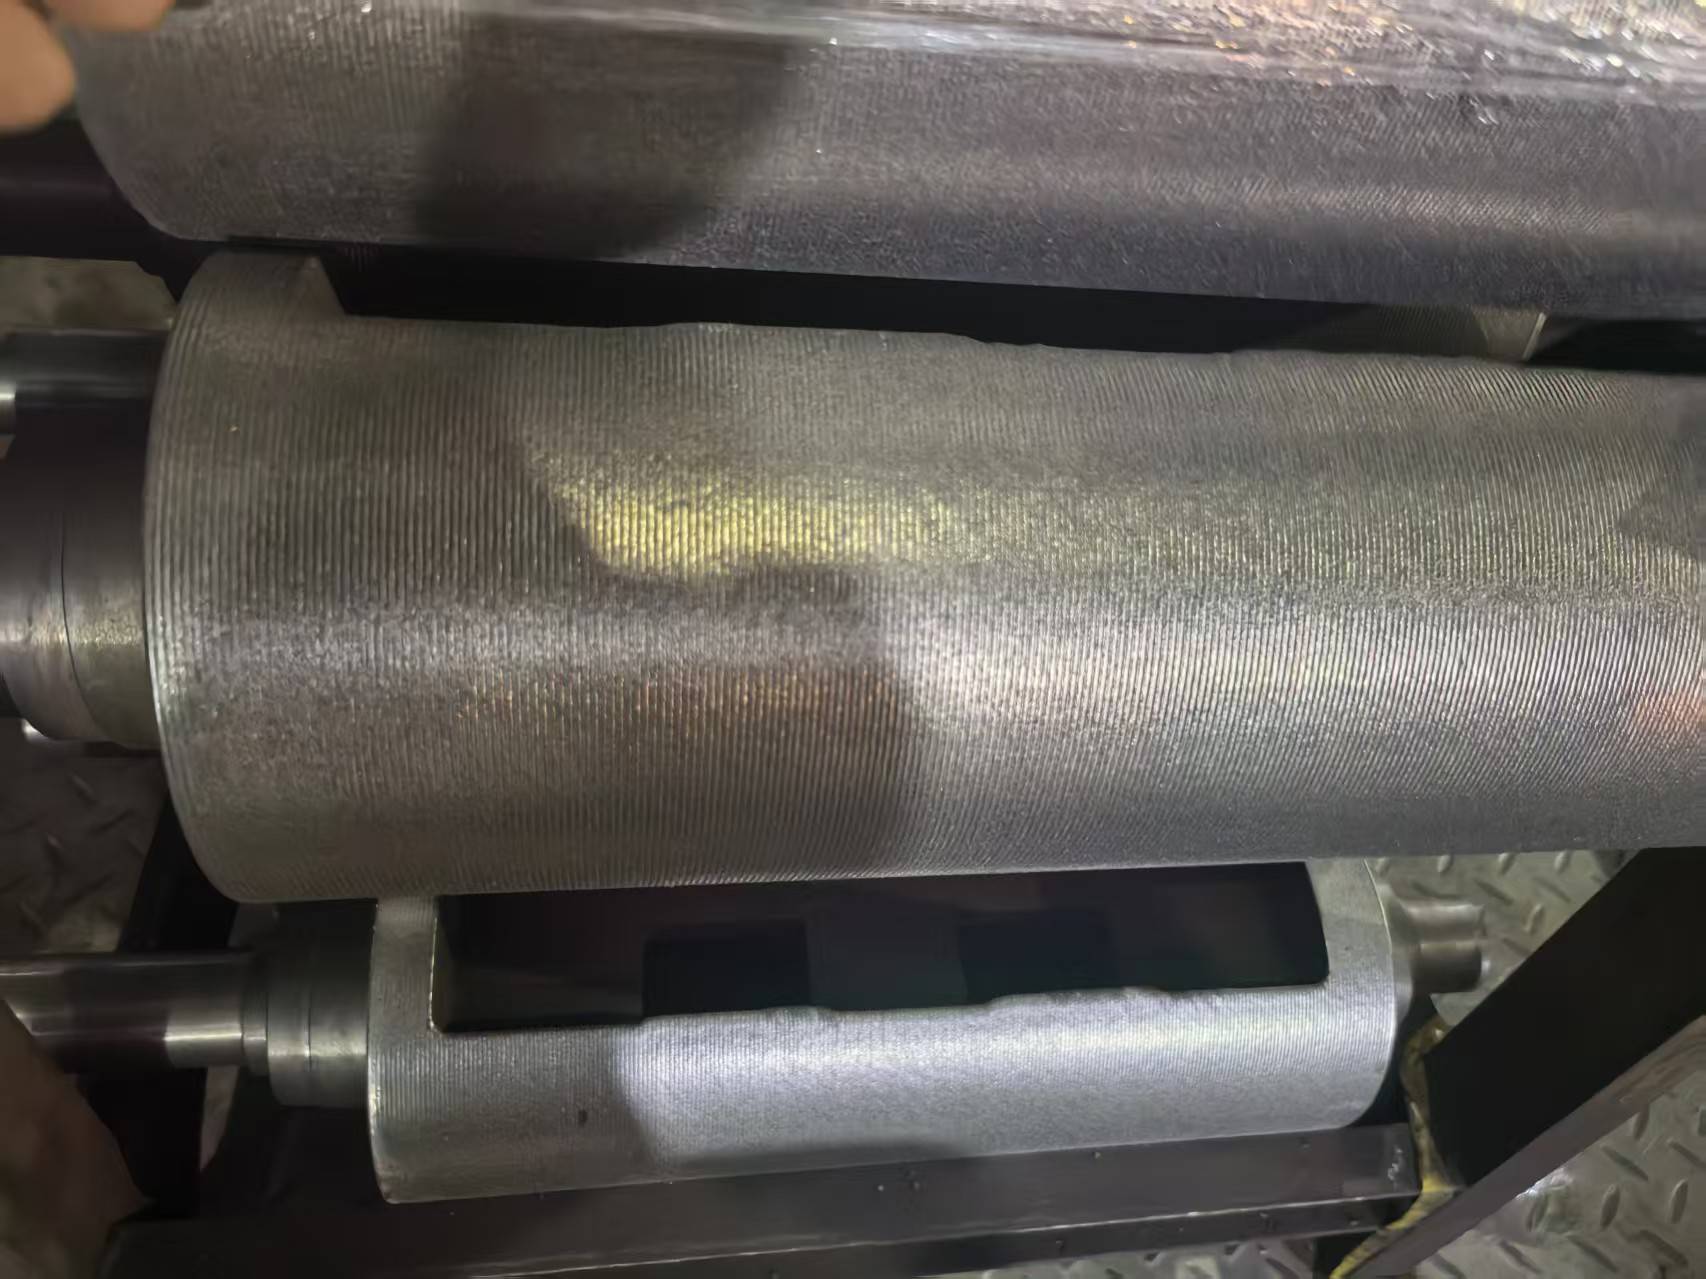
成品实拍辊类件熔覆面大面积连续熔覆层,表面纹理一致
+
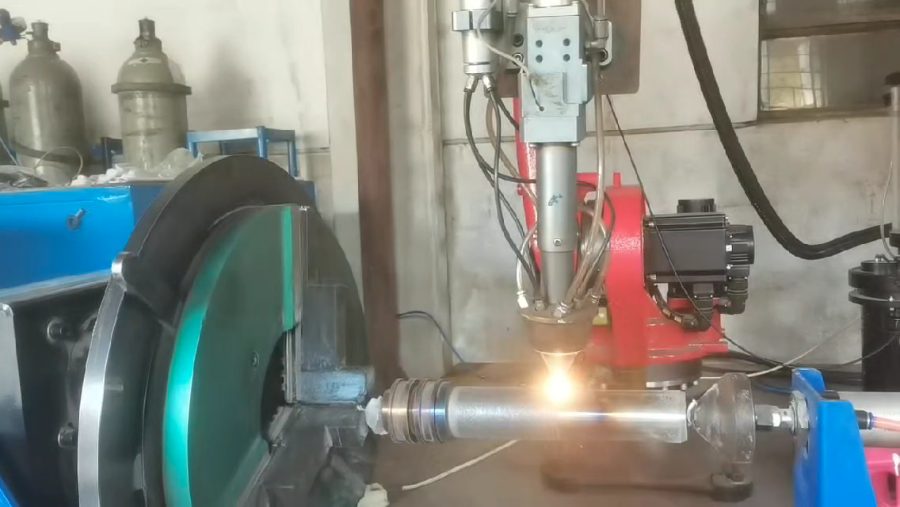
视频截帧机床与机器人协同熔覆回转装夹配合机器人熔覆头,轴类工件外圆加工
主案例为车间实拍照片;标注「视频截帧」的画面取自现场加工视频,网站只展示图片、不嵌入视频;成品表面为熔覆态,最终尺寸与光洁度以机加工交付状态为准
北京、天津、河北三地产业特点不同,我们按行业工况提供针对性的激光熔覆与修复方案。
高端装备 · 科研院所 · 精密修复
面向航空航天部件、科研院所试验件、高端装备与汽车零部件领域,提供高精度激光熔覆、激光淬火与零部件修复加工,满足严苛的尺寸与性能要求。
港口机械 · 海洋工程 · 石油化工
面向天津港及临港制造、海洋工程、石油化工等行业,提供激光熔覆、激光淬火、金属表面处理与零部件修复加工,让设备部件快速恢复性能、延长寿命。
钢铁冶金 · 矿山机械 · 电力建材
覆盖河北主要工业城市,面向钢铁冶金、矿山机械、水泥建材、电力与装备制造行业,承接大型轧辊、轴类、辊道、耐磨件与模具的激光熔覆修复及表面强化。
相比电镀、热喷涂、堆焊等传统工艺,激光熔覆在结合强度、热影响与环保性上优势明显。
涂层与基材形成冶金结合,不易脱落开裂,修复强度可达原件的 90% 以上。
稀释率一般小于 5%,最大限度保留熔覆材料自身的耐磨、耐蚀性能。
能量密度高、加热快,热影响区窄,薄壁件与精密件也能安全加工。
冷却速度快,获得细晶组织,孔隙率低,熔覆层综合性能更稳定。
铁基、镍基、钴基合金及碳化钨复合粉末均可使用,按工况定制方案。
无化学槽液、无重金属污染;旧件修复再利用,减少停机与备件成本。
从评估到检验,每个项目都经过工艺评审与质量检测。
说明工件材质、损伤情况、尺寸要求与服役工况,可提供图纸、照片或样品。
技术团队评估可修复性,确定粉末体系、熔覆参数与路径,给出方案、报价与工期。
表面预处理、激光熔覆、后续机加工恢复精度,全过程尺寸与质量受控。
涂层厚度、尺寸精度与外观检测合格后交付,并提供加工记录与售后技术支持。
原理、工艺参数、粉末材料与典型应用,选几篇先看。
高能激光束、同步送粉与熔池形成过程,以及熔覆层与基体形成冶金结合的基本条件。
热影响区对基体组织与性能的影响,以及通过功率、扫描速度、搭接率控制热输入的思路。
功率过高导致稀释率上升与变形,功率过低造成结合不良,如何找到合适的工艺窗口。
碳钢、合金钢、不锈钢、模具钢、铸铁以及部分镍基、高温合金工件均可评估加工。具体可修复性需结合材质、热处理状态、损伤深度与工况判断,建议先电话沟通并提供工件信息。
由于涂层与基体为冶金结合,而非喷涂式的机械结合,修复强度通常可达原件的 90% 以上。稀释率一般小于 5%,能较好保留熔覆材料自身性能。
熔覆层厚度通常在 0.1~5 毫米区间,可按修复量与性能要求通过多道、多层搭接调整。尺寸恢复类工件在熔覆后还需机加工恢复配合精度。
激光能量集中、加热与冷却速度快,热影响区小,整体热输入远低于堆焊,精密件与薄壁件也能控制变形。我们会根据工件结构制定装夹与路径策略。
建议准备:工件名称与材质、损伤位置与程度照片、需恢复的尺寸或图纸、服役工况(温度、介质、载荷)、期望交期。信息越完整,方案与报价越准确。
服务覆盖京津冀地区,工件取送方式、包装要求与工期可在电话沟通时一并确认。大型或不便搬运的工件也可先提供照片与尺寸,评估可行的加工方案。
提供材质、损伤照片与尺寸要求,技术团队为您评估方案与报价 · 服务京津冀