北京 · 天津 · 河北 激光熔覆加工服务 — 金属表面修复与强化 服务热线:178 2229 1885

服务项目 · 激光熔覆与金属表面修复

激光熔覆加工、激光淬火、金属表面处理与零部件修复四大业务,覆盖磨损、腐蚀、裂纹、尺寸超差等典型失效场景。

四大业务

按工件问题,选择对应的工艺方案

同一个工件可能需要多种工艺组合,实际方案以技术评估为准。

01 · 加工

激光熔覆加工

高能激光束将合金粉末与工件表层同时熔融,形成冶金结合涂层,提升耐磨、耐蚀、耐高温性能,可按工况定制粉末体系。

02 · 强化

激光淬火处理

利用激光快速加热表面并自冷淬硬,基本不改变零件尺寸,对齿轮、导轨、轴颈等局部区域做耐磨强化。

03 · 改性

金属表面处理

针对表层磨损、腐蚀氧化、表面疲劳等问题,通过熔覆改性制备功能涂层,延长部件在苛刻工况下的服役周期。

04 · 再制造

零部件修复加工

解决磨损、腐蚀、裂纹、尺寸超差等问题,让老旧设备部件修复再生,修复费用通常远低于更换新件。

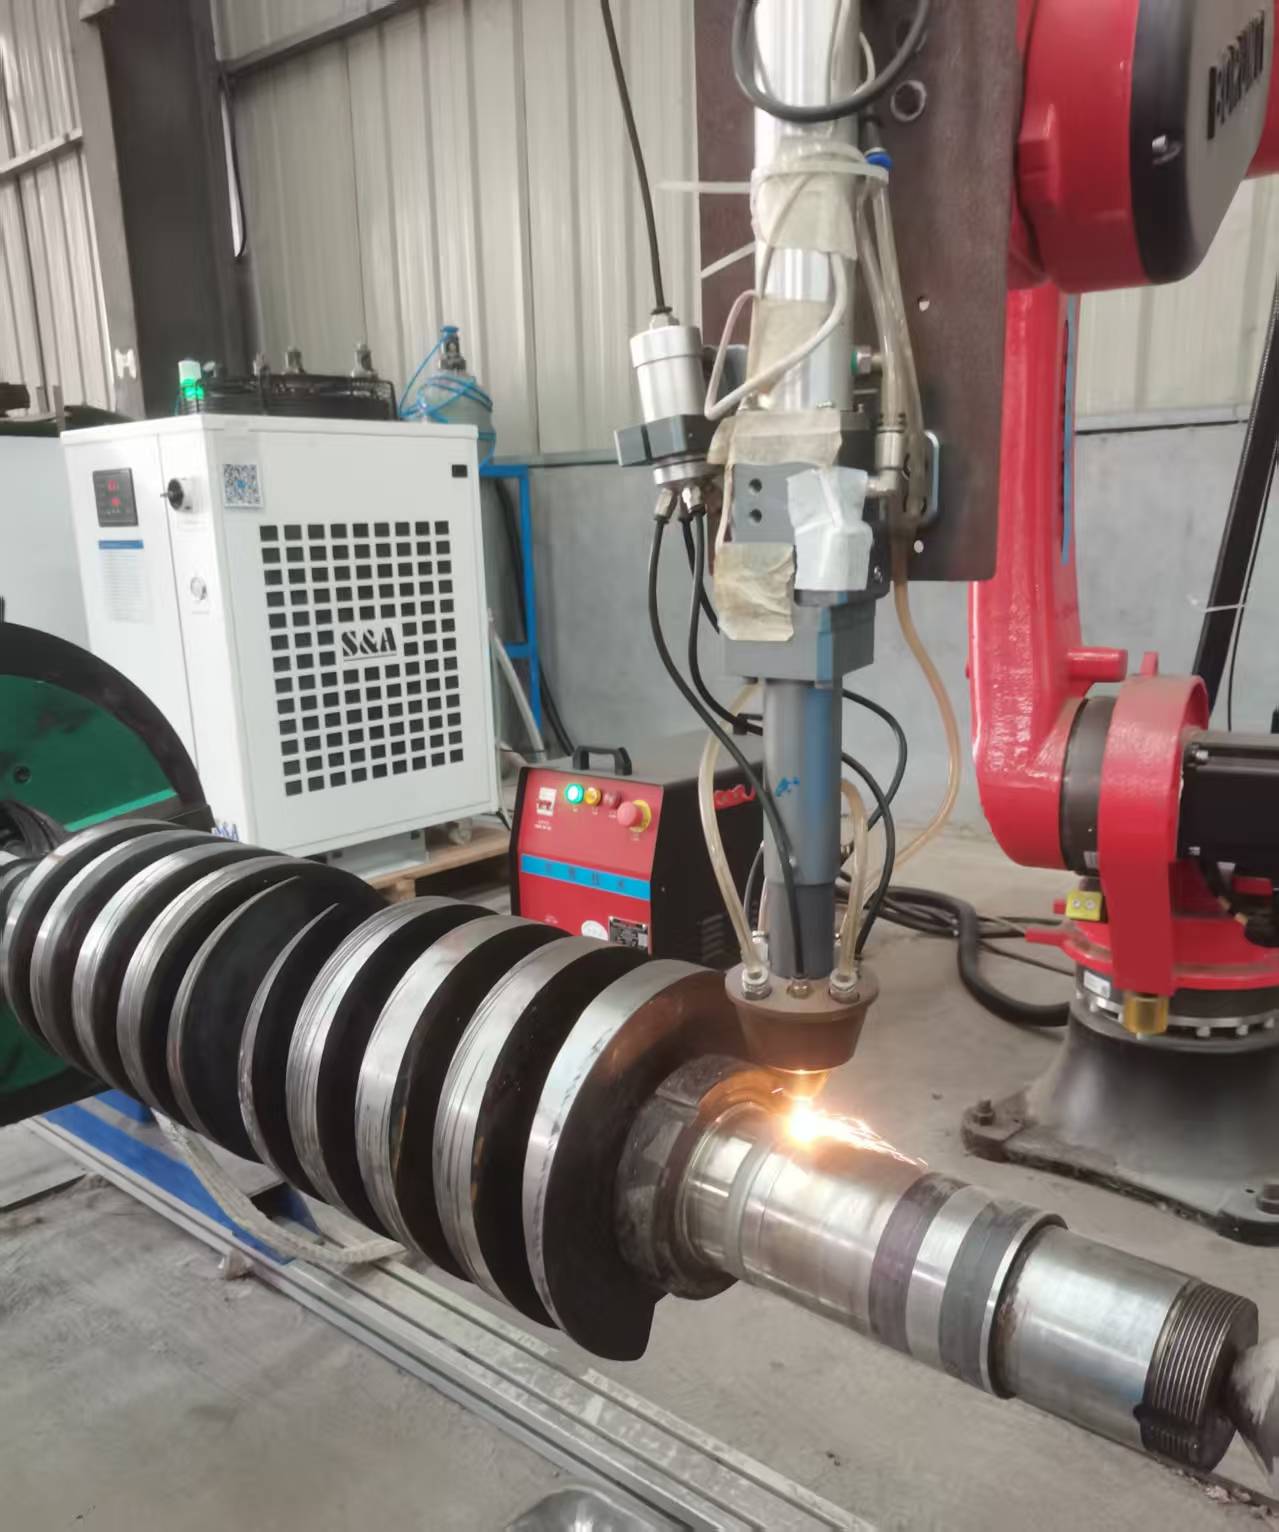
曲轴轴颈激光熔覆修复现场实拍
工艺能力

厚度 0.1~5 mm 的冶金结合涂层

激光熔覆通过高能激光束将熔覆材料与基材表面同时熔融,形成通常为 0.1~5 毫米的冶金结合涂层,用于提升部件表面的耐磨、耐蚀、耐热性能。配合工艺参数优化与变形控制技术,为每一个工件定制合适的加工方案。

  • 铁基、镍基、钴基合金及碳化钨复合粉末多体系可选
  • 外圆、内孔、端面、曲面与局部区域均可加工
  • 熔覆后衔接机加工,恢复尺寸与配合精度
  • 按工况评估稀释率、耐磨性与变形控制要求
  • 全过程工艺记录与交付前质量检测
常见工件

我们承接哪些工件

以下为常见类型,其它金属工件可来电评估可修复性。

工件类别典型零件常见失效形式常用工艺
轴类与杆类泵轴、曲轴、传动轴、活塞杆、液压杆轴颈磨损、拉伤、尺寸超差外圆回转熔覆 + 机加工
辊类与筒类轧辊、导辊、托辊、缸筒、套筒外圆划伤、热疲劳、内壁磨损宽幅搭接熔覆 / 内孔熔覆
盘类与环类法兰、轴承座、密封环、齿轮端面密封面腐蚀、配合面失效端面环形熔覆 / 激光淬火
模具与工具注塑模、压铸模、锻造模、冲压模型面磨损、崩角、疲劳裂纹局部修补 + 耐磨涂层
异形结构件曲面衬板、锥面件、叶片类零件冲蚀、边缘缺损、局部磨损多轴随形熔覆
大型设备部件轨道轮、卷筒轴、磨辊、风机主轴大面积磨损、腐蚀减薄多层多道熔覆 + 尺寸恢复
说明:工件能否修复取决于材质、热处理状态、损伤深度与服役工况,发送照片与尺寸信息后可先做可修复性评估。
材料体系

按工况选粉末,而不是一套方案用到底

铁基合金

通用耐磨修复

成本适中、与碳钢及合金钢基体相容性好,适合轴类、辊类等常规磨损件的尺寸恢复与耐磨强化。

镍基 / 钴基合金

耐蚀与高温工况

用于石化、海洋、高温服役环境,兼顾耐腐蚀、耐冲蚀与高温稳定性,常见于阀门密封面与高温部件。

碳化钨复合粉末

强磨损工况

硬质相增强涂层显著提升摩擦副寿命,适用于矿山、建材、冶金等高磨损失效场景,需控制裂纹敏感性。

质量与交付

每个项目都留下可追溯的记录

A

需求沟通

说明工件材质、损伤情况、尺寸要求与服役工况,可提供图纸、照片或样品。

B

方案设计

技术团队评估可修复性,确定粉末体系、熔覆参数与路径,给出方案、报价与工期。

C

加工执行

表面预处理、激光熔覆、后续机加工恢复精度,全过程尺寸与质量受控。

D

检验交付

涂层厚度、尺寸精度与外观检测合格后交付,并提供加工记录与售后技术支持。

有工件要修?先打个电话说说情况

提供材质、损伤照片与尺寸要求,技术团队为您评估方案与报价 · 服务京津冀

☎ 178 2229 1885